inteligencia artifical en talleres de mecanizado

Inteligencia artificial en talleres de mecanizado

En los últimos dos años cualquier proveedor que llama a un taller de mecanizado lleva la palabra inteligencia artificial en la presentación. La pregunta útil ya no es si sirve, sino para qué sirve exactamente.

Esto es lo que hoy hace bien, lo que no hace y qué conviene preguntar antes de firmar nada.

Lo que ya hace bien

Las aplicaciones que están funcionando en talleres reales tienen algo en común: son tareas repetitivas con un patrón reconocible.

  • Extraer información de documentos técnicos: leer un plano y sacar material, cotas y geometrías
  • Proponer operaciones y herramientas a partir de lo que ya se ha fabricado antes
  • Detectar desviaciones entre lo previsto y lo que está ocurriendo en máquina
  • Clasificar y relacionar piezas parecidas dentro del histórico del taller

Lo que tienen en común esas cuatro es que preparan trabajo para que alguien decida más rápido. No sustituyen el criterio del técnico, y no funcionan sin los datos del taller: las tarifas, los criterios, el parque de máquinas y el histórico de lo fabricado son lo que convierte una herramienta genérica en algo útil.

Cómo lo planteamos en ZITU

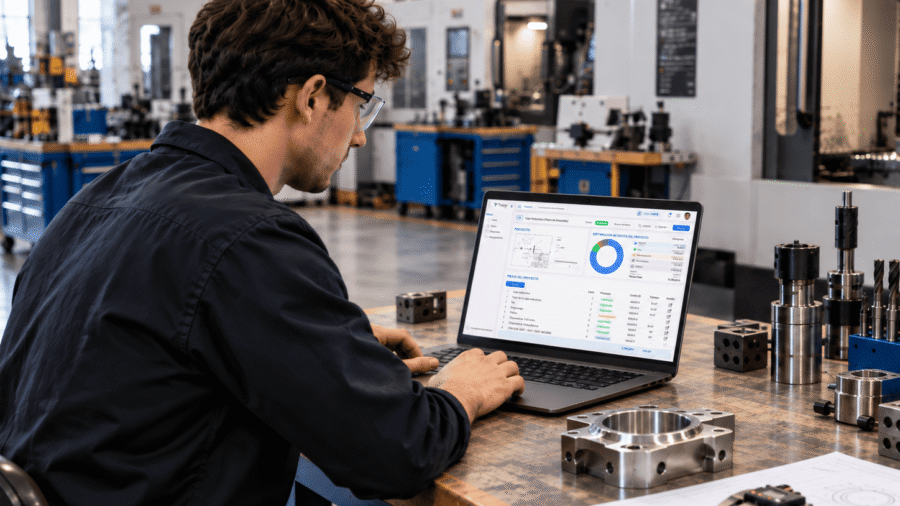
TRAZOR ataca la parte de la oficina técnica, que es donde está el cuello de botella en la mayoría de los talleres: analiza el plano, extrae material, cotas, operaciones, herramientas y amarres, plantea la secuencia de fabricación y devuelve el presupuesto desglosado, aplicando siempre los criterios y las tarifas que el taller tiene configurados.

El técnico revisa, corrige lo que haga falta y decide. El objetivo es que el tiempo se dedique a decidir.


Preguntas frecuentes

¿Para qué se usa hoy la inteligencia artificial en un taller de mecanizado?

Sobre todo para tareas repetitivas con patrón reconocible: extraer información de planos, proponer operaciones a partir del histórico y detectar desviaciones entre lo previsto y lo real en máquina.

¿Puede la inteligencia artificial presupuestar una pieza sola?

Puede preparar el presupuesto completo, pero el técnico lo revisa antes de que salga, y es el taller quien fija de antemano las tarifas, los criterios de cálculo y el parque de máquinas sobre los que trabaja la herramienta. Sin esa configuración previa, cualquier sistema devuelve respuestas equivocadas.

¿Por dónde conviene empezar a digitalizar un taller?

Por donde la gente que hace el trabajo ya sabe que se pierde tiempo. No hace falta un diagnóstico externo para saber qué tarea se repite todos los días y a nadie le compensa. En la mayoría de los talleres esa respuesta apunta a la oficina técnica, y ahí la inteligencia artificial ya puede leer un plano y extraer el material, las cotas y las operaciones, proponer las herramientas y los amarres a partir de piezas parecidas ya fabricadas, y dejar planteada la secuencia de fabricación junto con el presupuesto. El criterio sigue siendo humano; lo que cambia es el tiempo que cuesta llegar hasta él.

¿Qué preguntar a un proveedor de software con IA para mecanizado?

Lo primero, qué certificaciones tiene, sobre todo en seguridad de la información: es lo que separa a un proveedor con procesos auditados de uno que solo tiene una demo. Y lo segundo, que deje por escrito las dos partes del proyecto: cómo es la implantación, con plazos, quién configura las tarifas y los criterios del taller y qué hace falta por tu parte; y cómo es el uso diario, quién da soporte, cómo se corrige lo que el sistema no acierte y qué pasa con tus datos. Un proveedor que no puede detallar esas dos fases todavía no está listo para entrar en un taller.
errores

Errores al interpretar un plano de mecanizado

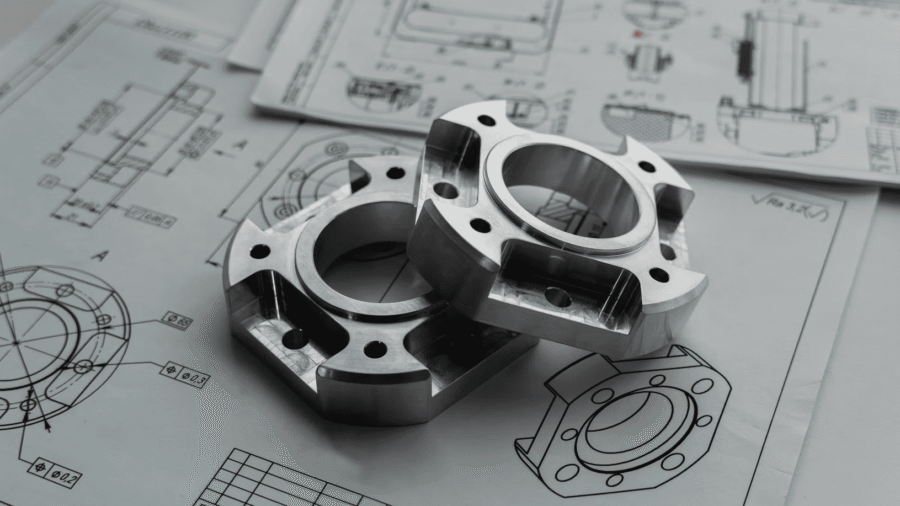
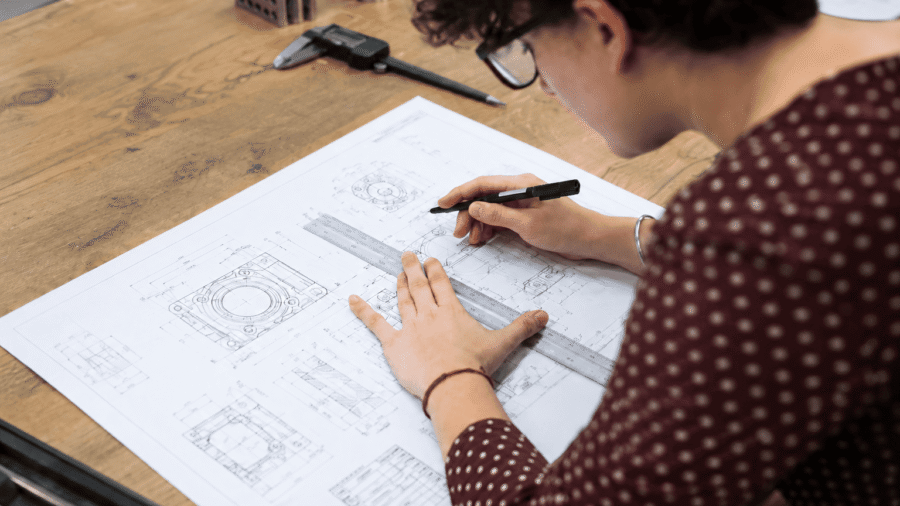
Un presupuesto de mecanizado se decide en los diez o quince minutos que alguien pasa mirando el plano. Todo lo que viene después, las tarifas, los tiempos, el margen, se construye sobre lo que se entendió en ese rato.

Por eso los errores de interpretación no se compensan luego. Si en esos minutos se pasó algo por alto, el presupuesto entero está mal, aunque las cuentas sean impecables.

Lo que está escrito pequeño

Las tolerancias y los símbolos de acabado superficial fallan por la misma razón: no forman parte del recorrido visual de quien está midiendo la pieza. Se leen las cotas, se da por hecho el proceso de siempre y se presupuesta.

Y cambian el proceso. Una tolerancia estrecha puede obligar a una pasada de acabado más, a un control dimensional que antes no hacía falta y a veces a cambiar de máquina. Lo mismo con las indicaciones de planitud, perpendicularidad o concentricidad, que son las que más condicionan el amarre.

El sobrecoste aparece en planta, cuando el precio ya está aceptado. Y ahí deja de ser un problema de margen para ser uno de plazo: hay que reprogramar, a veces rehacer el utillaje, y la entrega se mueve. Repercutirlo es difícil, porque el cliente entiende, con razón, que leer el plano era tu trabajo.

Lo que el plano no dice

El plano define la pieza terminada, no cómo fabricarla. En cuántas fases se hace, cuántos amarres hacen falta y en qué orden es una decisión de quien presupuesta, y es la que más mueve el tiempo.

Dos técnicos pueden ver el mismo plano y plantear uno dos fases y el otro tres. Ninguno ha leído mal: han decidido distinto sobre algo que el documento no resuelve.

Las notas al margen

Es donde se esconde la mayor parte del coste que no se presupuesta:

  • Tratamientos térmicos o superficiales indicados en texto, no en símbolo
  • Referencias a normas que obligan a certificados o a ensayos
  • Requisitos de embalaje, marcado o trazabilidad
  • Indicaciones de material que remiten a otro documento
  • El índice de revisión, que avisa de que el plano ha cambiado

Ninguna de esas líneas aparece como una cota, así que no entran en el recorrido visual de quien está midiendo. Entran en la factura igualmente.

Leer el plano sin depender de la prisa

La calidad de la lectura depende del tiempo disponible, y el tiempo disponible depende de cuántas peticiones haya ese día. Es un sistema que falla precisamente cuando más trabajo hay.

En ZITU desarrollamos TRAZOR para que esa lectura no dependa de eso. El sistema analiza el plano y extrae material, cotas, operaciones, herramientas y amarres, y plantea la secuencia de fabricación, siempre con el mismo nivel de atención.

El técnico sigue revisando y decidiendo lo que hay que decidir. Lo que desaparece es la diferencia entre el plano que se mira con calma y el que se mira a las siete de la tarde.


Preguntas frecuentes

¿Qué se pasa por alto más a menudo al interpretar un plano para presupuestar?

Las notas al margen y los símbolos de acabado superficial, porque no forman parte del recorrido visual de quien está mirando cotas. Son también las que más coste añaden sin avisar.

¿Por qué dos técnicos plantean fases distintas con el mismo plano?

Porque el plano define la pieza terminada, no cómo fabricarla. El número de fases y de amarres es una decisión de quien presupuesta, y es la que más mueve el tiempo.

¿Qué pasa si se presupuesta sobre una revisión antigua del plano?

El error no se detecta hasta que la pieza no encaja o el cliente reclama. Para entonces el precio está aceptado y la corrección sale del margen y del plazo.

¿Influyen las tolerancias en el precio de una pieza mecanizada?

Mucho. Una tolerancia estrecha puede obligar a una pasada de acabado más, a verificación dimensional o incluso a cambiar de máquina.

control de margenes en un taller de mecanizado

Control de márgenes en un taller de mecanizado

Un taller de mecanizado puede cerrar el año en positivo y no saber de dónde ha salido el resultado. El conjunto cuadra, pero dentro hay piezas que sostienen la cuenta y otras que se la comen, y no hay forma de distinguirlas. Esto no es un problema de contabilidad. Es que los datos necesarios para verlo no se generan.

El resultado global esconde el de cada pieza

La contabilidad da el margen de la empresa, y a veces el de un cliente o el de un proyecto. Casi nunca el de una familia de piezas.

Así que el taller sabe que gana dinero, pero no si lo gana a pesar de la serie que más ocupa las máquinas. Y mientras no lo sepa, seguirá aceptando trabajos que preferiría rechazar y rechazando otros que le interesaban.

Ofertas que no se pueden comparar entre sí

Para saber qué deja margen hay que poder poner dos ofertas al lado y que signifiquen lo mismo. Eso exige que estén calculadas con el mismo criterio y con el mismo nivel de detalle. En la mayoría de los talleres no ocurre. Cada técnico presupuesta con sus supuestos sobre amarres, aprovechamiento y márgenes de tiempo, y muchas ofertas son un total sin desglosar. Dos presupuestos de piezas parecidas no son comparables ni aunque los haga la misma persona con seis meses de diferencia.

Lo previsto y lo que pasó en máquina

La segunda mitad del problema está en planta. Para saber si una pieza dejó el margen esperado hace falta comparar el tiempo que se presupuestó con el que se consumió de verdad. Esa comparación casi nunca se hace, porque el tiempo real no se registra o se registra en partes que se rellenan a final de turno y de memoria. Sin el dato real, el margen de cada pieza es una estimación sobre otra estimación. El resultado práctico es que los errores de presupuestación no se corrigen. Se repiten, siempre en la misma dirección, hasta que alguien se da cuenta por casualidad.

Lo que se decide a ciegas

Sin control de márgenes por pieza, un taller toma sin datos decisiones que valen dinero:

  • Qué familias de piezas conviene perseguir comercialmente
  • Qué trabajos rechazar cuando la carga está alta
  • Qué máquina compensa comprar
  • Dónde se puede ajustar el precio sin perder dinero

Qué hace falta para verlo

Hacen falta dos cosas, y las dos se pueden tener sin montar un departamento nuevo. La primera es que todas las ofertas salgan desglosadas y con el mismo criterio, de forma que se puedan comparar. La segunda es que el tiempo real de cada trabajo se registre solo, sin depender de que alguien lo apunte. En ZITU trabajamos las dos partes. TRAZOR genera los presupuestos con criterios uniformes y desglosados por material, operaciones, herramientas y amarres. ERIS recoge de las propias máquinas lo que ha pasado en planta. Con el previsto y el real en el mismo sitio, el margen de cada pieza deja de ser una impresión.


Preguntas frecuentes

¿Por qué no basta con el margen global del taller?

Porque el resultado del conjunto puede ser bueno mientras algunas familias de piezas pierden dinero. Hasta que no se separa, el taller sigue aceptando los trabajos equivocados.

¿Qué hace falta para controlar el margen por pieza?

Ofertas desglosadas y calculadas con el mismo criterio, y el registro del tiempo real de cada trabajo. Sin las dos cosas, el margen por pieza no se puede calcular.

¿Por qué no sirven los partes de trabajo rellenados a mano?

Porque se completan a final de turno y de memoria, con lo que el tiempo registrado se redondea y se aleja del real. Para comparar con lo presupuestado hace falta un dato que no dependa de eso.

¿Cada cuánto conviene revisar el margen por familia de piezas?

Al menos una vez al trimestre, y siempre antes de decidir una inversión en maquinaria o un cambio de política de precios.

se pierdes los pedidos de mecanizado

Por qué se pierden pedidos de mecanizado

Cuando un taller pierde un pedido, la explicación que llega es casi siempre la misma: había alguien más barato. A veces es cierto. Muchas veces no, y la oferta se cayó antes de que nadie comparase precios. Estas son las razones por las que un taller competitivo pierde trabajos que podría haber hecho.

Llegar tarde

Quien pide un presupuesto de mecanizado no suele pedirlo a un solo taller. Pide a tres o a cuatro y trabaja con lo que le va llegando. Cuando una oferta llega tres días después de la petición, el cliente ya ha hablado con alguien, ya tiene una referencia de precio y, si el plazo le aprieta, ya ha decidido. La oferta que llega tarde no compite peor: no compite. Y el orden de llegada condiciona lo que viene después. La primera oferta marca el rango sobre el que se juzgan las demás, aunque no sea la mejor.

Responder a medias

La segunda causa es enviar rápido algo incompleto. Un precio suelto, sin plazo, sin validez y sin decir qué incluye obliga al cliente a preguntar, y cada pregunta es un día más y una oportunidad de que se decante por quien ya se lo dio todo. Además genera desconfianza. Una oferta sin desglose deja al cliente sin forma de entender de dónde sale el número, y ante la duda elige la que puede explicarse a sí mismo.

Las peticiones que nunca se contestan

Esta es la más silenciosa y probablemente la más cara. Cuando llegan varias peticiones a la vez, la oficina técnica prioriza: atiende las de los clientes conocidos y las piezas que se parecen a algo ya hecho, y deja para más adelante las demás. Muchas de esas no se contestan nunca. No aparecen como pedidos perdidos porque nunca llegaron a ser ofertas, así que no están en ninguna estadística. Pero son capacidad comercial que el taller tenía y no usó. El efecto de fondo es que la capacidad de vender de un taller de mecanizado no la marca el comercial. La marca cuántos presupuestos es capaz de sacar la oficina técnica.

Precios que no se sostienen entre pedidos

Un cliente habitual compara. Si una pieza parecida le costó un precio hace cuatro meses y ahora le llega otro sin que nada lo justifique, lo pregunta. Cuando la diferencia viene de que aquella oferta la hizo otro técnico con otro criterio, no hay respuesta buena. Y a partir de ahí el cliente empieza a pedir precio a más sitios, aunque siga trabajando contigo.

Responder antes sin bajar el precio

Ninguna de estas causas se arregla ajustando el margen. Se arreglan respondiendo antes, respondiendo completo y respondiendo siempre igual. En ZITU desarrollamos TRAZOR para eso. Se sube el plano y el sistema devuelve un presupuesto desglosado, con material, operaciones, herramientas y amarres, en menos de dos minutos y aplicando los criterios que cada taller tiene configurados. Lo que cambia no es solo la velocidad. Es que el taller puede contestar a todas las peticiones que le llegan, no solo a las que le da tiempo.


Preguntas frecuentes

¿Cuánto se tarda en perder un pedido de mecanizado por el plazo de respuesta?

Depende del cliente y de la urgencia, pero en piezas con plazo ajustado la decisión suele tomarse con las primeras ofertas que llegan. Una respuesta que tarda varios días compite en desventaja aunque el precio sea mejor.

¿Por qué conviene enviar el presupuesto desglosado?

Porque permite al cliente entender de dónde sale el número y al taller negociar el alcance en lugar del precio. Una oferta cerrada solo se puede ajustar bajando el margen.

¿Cómo se sabe cuántas peticiones se quedan sin contestar?

Registrando las peticiones que entran, no solo las ofertas que salen. La mayoría de los talleres solo miden lo segundo, así que la pérdida no aparece en ningún sitio.

¿Afecta la falta de consistencia en los precios a la relación con el cliente?

Sí, sobre todo con clientes recurrentes. Si una pieza parecida cambia de precio sin motivo aparente, el cliente empieza a comparar con otros talleres aunque siga comprando.

factores que influyen en el precio de una pieza mecanizada

Factores que influyen en el precio de una pieza mecanizada

Dos técnicos del mismo taller, el mismo plano encima de la mesa, y dos precios que no se parecen. Pasa en casi todos los talleres y casi nunca es un error de cuentas. Es que cada uno ha dado por supuestas cosas distintas. Estos son los factores que mueven el precio de una pieza mecanizada, agrupados por dónde nacen.

Lo que depende de la pieza

  • La geometría, que decide cuántos amarres hacen falta y si se puede mecanizar en una sola fase.
  • El material, tanto por lo que cuesta como por lo que cuesta cortarlo.
  • Las tolerancias, porque una cota estrecha obliga a una pasada de acabado más y a verificar.
  • El acabado superficial y los tratamientos posteriores.
  • La cantidad de material que se convierte en viruta.

Lo que depende del pedido

La cantidad es el factor externo que más mueve el precio unitario, porque la preparación de la máquina se reparte entre las unidades del lote. La misma pieza puede cambiar de precio de forma radical entre una unidad y una serie.

El plazo también pesa. Una entrega urgente obliga a reorganizar la carga de la máquina y a desplazar otros trabajos, y ese coste existe aunque no aparezca en ninguna tabla.

Lo que depende del taller

La misma pieza no cuesta lo mismo en un torno amortizado hace años que en un centro de cinco ejes recién comprado. Y cuando el taller aplica una tarifa media a todas sus máquinas, esa diferencia desaparece del cálculo pero no de la realidad.

También influye la ocupación. Un taller con la carga cubierta presupuesta distinto que uno con huecos, y eso es legítimo, pero conviene que sea una decisión consciente y no un reflejo.

El factor que no está escrito

Todo lo anterior se puede discutir con datos. El que no, y el que más dispersión provoca, es el criterio de quien presupuesta.

Cuánto aprovechamiento se supone del material. Cuántos amarres se dan por necesarios. Qué margen de seguridad se añade al tiempo. Si se cuenta el utillaje o se asume. Nada de eso suele estar escrito en ningún sitio: vive en la cabeza de cada técnico y cambia según quién esté ese día.

Qué se pierde sin criterios uniformes

Cuando dos ofertas del mismo taller no son comparables entre sí, el taller pierde tres cosas a la vez:

  • No puede saber qué familia de piezas le deja margen y cuál no
  • No puede revisar una oferta antigua para entender qué falló
  • No puede sostener el precio delante del cliente, porque el criterio no se puede explicar

Y hay un efecto más difícil de ver: cuando el técnico con más experiencia se jubila o cambia de empresa, se va con él la única versión coherente de cómo se presupuesta en esa casa.

Presupuestar siempre con el mismo criterio

La solución no es afinar decimales, es que el criterio deje de depender de una persona. TRAZOR aplica siempre los mismos criterios sobre lo que detecta en el plano: material, cotas, operaciones, herramientas y amarres. Las tarifas y las reglas las configura cada taller una vez, y a partir de ahí todas las ofertas salen con la misma lógica, las firme quien las firme y sea lunes o viernes.

El técnico sigue decidiendo cuando hay algo que decidir. Lo que desaparece es la dispersión que no aporta nada.


Preguntas frecuentes

¿Qué factores influyen más en el precio de una pieza mecanizada?

La geometría y las tolerancias por parte de la pieza, la cantidad y el plazo por parte del pedido, y la máquina asignada por parte del taller. La cantidad es normalmente el que más mueve el precio unitario.

¿Por qué dos talleres dan precios tan distintos por la misma pieza?

Porque tienen máquinas distintas, ocupaciones distintas y criterios distintos sobre cuántos amarres y cuánto margen de tiempo hace falta. La diferencia rara vez está en el cálculo.

¿Influye el plazo de entrega en el precio?

Sí. Una urgencia obliga a reorganizar la carga de las máquinas y a desplazar otros trabajos, y ese coste es real aunque no suela aparecer desglosado.

¿Cómo se consigue que todos los técnicos presupuesten igual?

Dejando los criterios escritos y aplicándolos igual en todas las ofertas: aprovechamiento de material, número de amarres, márgenes de tiempo y tratamiento del utillaje. Mientras vivan en la cabeza de cada uno, la dispersión es inevitable.

por qué se pierden pedidos de mecanizado

Qué debe incluir un presupuesto de mecanizado

Un presupuesto de mecanizado que es solo un número y una fecha deja al taller sin defensa. Ni puede explicarse delante del cliente cuando pide una rebaja, ni sirve para entender, seis meses después, por qué esa pieza dejó menos margen del previsto.

Lo que sigue no es cómo se calcula un presupuesto, sino qué tiene que aparecer en él.

Las partidas, desglosadas

Un presupuesto defendible separa de dónde viene cada euro. Como mínimo:

  • Material, indicando el formato de partida y no solo el peso de la pieza
  • Tiempo de mecanizado, con la máquina a la que se ha asignado
  • Preparación, diferenciada del tiempo de ciclo
  • Utillaje específico, si la pieza necesita un amarre que hay que fabricar
  • Procesos externos: tratamientos, recubrimientos, control dimensional

Las condiciones que casi nadie escribe

Aquí está la mayor parte de los problemas posteriores. Un presupuesto de mecanizado tendría que dejar por escrito:

  • La cantidad sobre la que está calculado, y qué pasa si el pedido final es otro
  • El plazo de entrega y de qué depende
  • La validez de la oferta, porque el material se mueve
  • Quién asume los cambios si el plano se revisa después
  • Qué queda fuera: embalaje, transporte, certificados, primera pieza de muestra

La cantidad es la que más discusiones evita. La preparación de la máquina cuesta lo mismo para cinco piezas que para quinientas, así que el precio unitario cambia con el tamaño del pedido. Un presupuesto sin tramos de cantidad invita a que el cliente pida diez y pague como si pidiera cien.

Lo que se pierde con un presupuesto cerrado

Cuando la oferta es un total sin desglosar, el taller se queda sin margen de negociación. Si el cliente pide una rebaja, no hay nada que ajustar salvo el precio entero, y eso sale directamente del beneficio.

Con las partidas separadas la conversación es otra: se puede proponer un lote mayor, cambiar el acabado, revisar la tolerancia que obliga a una pasada más. Se negocia sobre el alcance en lugar de sobre el margen.

Y lo que se pierde después

El presupuesto también es el punto de partida para saber si la pieza salió como se esperaba. Sin desglose no hay forma de comparar lo previsto con lo que realmente pasó en máquina, y sin esa comparación el error se repite en la siguiente oferta.

Los talleres que presupuestan con un total no saben qué familia de piezas les deja margen. Lo intuyen, que no es lo mismo.

Presupuestos que se sostienen solos

Preparar una oferta con este nivel de detalle a mano lleva horas, y por eso la mayoría acaba siendo un número redondo apoyado en la experiencia de quien lo firma.

En ZITU desarrollamos TRAZOR para que ese detalle no cueste tiempo. Se sube el plano y el sistema devuelve el presupuesto desglosado por material, operaciones, herramientas y amarres, aplicando los criterios y las tarifas que cada taller tiene configurados.

El resultado es una oferta que se puede enseñar, explicar y revisar meses después sabiendo exactamente de dónde salió cada partida.


Preguntas frecuentes

¿Qué partidas debe llevar un presupuesto de mecanizado?

Material con su formato de partida, tiempo de mecanizado, preparación diferenciada del ciclo, utillaje específico y procesos externos. Cada una separada, no agrupadas en un total.

¿Hay que indicar la cantidad en el presupuesto?

Siempre. La preparación se reparte entre las unidades del lote, así que el precio unitario depende directamente del tamaño del pedido. Sin esa condición escrita, el presupuesto no está completo.

¿Conviene enseñar el desglose al cliente?

Suele convenir. Un presupuesto desglosado permite negociar el alcance en lugar del precio y transmite que detrás hay un criterio, no una estimación a ojo.

¿Cuánto tiempo debe tener de validez una oferta de mecanizado?

El que aguante el precio del material con el que está calculada. Lo importante es que la validez esté escrita, porque una oferta sin fecha límite obliga al taller a sostener un precio que ya no es el suyo.